Recherche

Demandez à un mouleur de caoutchouc ce qui fait qu'une machine de moulage par injection vaut son prix, et la réponse est rarement la peinture ou la plaque signalétique. Il s’agit de savoir si le plan numéro mille ressemble exactement au plan numéro dix. C'est pourquoi de plus en plus d'acheteurs recherchent désormais des fournisseurs de machines de moulage par injection de caoutchouc FIFO : ces quatre lettres décrivent une idée précise sur la façon dont le composé doit voyager à travers un baril, et cette idée apparaît directement dans les taux de rebut, la consistance du durcissement et le temps de changement.
Momu fabrique des équipements de moulage de caoutchouc et de silicone depuis 2016, et depuis lors, nous avons vu l'expression passer des départements d'ingénierie aux bureaux d'achat. Ce guide explique ce que signifie réellement FIFO, pourquoi c'est important pour le caoutchouc et le silicone liquide, et comment comparer les fournisseurs sans se noyer dans les fiches techniques.
Ce que signifie FIFO dans une machine de moulage par injection de caoutchouc
Sur une machine à vis alternative conventionnelle, la vis effectue deux tâches à la fois : elle plastifie le composé puis le pousse dans le moule. Le matériau qui quitte finalement le baril peut y être entré il y a vingt minutes, alors que le matériau juste derrière lui est entré il y a seulement une minute. Lorsque chaque tir provient d'une couche différente du canon, le temps de séjour varie, tout comme l'état du composé au moment de l'injection.
Une unité d'injection FIFO sépare ces deux tâches. Une vis plastifiante fait fondre et homogénéise le composé et l'envoie dans une chambre d'injection séparée, où un piston le pousse dans le moule. Étant donné que la chambre se remplit d'un côté et se vide du même côté, chaque plan utilise d'abord le matériau le plus ancien, exactement comme une file d'attente. Rien ne reste au fond du fût en train de trop cuire, et rien de frais n'est injecté avant qu'il ne soit vraiment prêt.
Le résultat pratique est une répartition beaucoup plus étroite de la température, de la viscosité et de l’état de durcissement du composé d’une injection à l’autre, ce qui est précisément ce qu’exigent les pièces en caoutchouc à tolérance stricte.
Pourquoi la géométrie FIFO est importante pour les composés de caoutchouc et de silicone
Les composés de caoutchouc sont sensibles à la chaleur. Les accélérateurs et les agents de durcissement commencent à réagir une fois que le matériau atteint une certaine température, et cette horloge ne peut pas être réinitialisée. Dans un fût à temps de séjour irrégulier, une partie du lot tend vers le roussissement tandis qu'une autre partie est encore froide ; le symptôme apparaît plus tard sous la forme de traces d'écoulement, de lignes de tricot faibles, d'un excès de bavures ou d'un durcissement qui varie selon le moule.
L'effet est plus fort avec le caoutchouc de silicone liquide et les composés de haute dureté. Le LSR durcit rapidement et ne peut pas être retravaillé, donc une machine qui retient le matériau trop longtemps dans le baril le gaspille. Les unités FIFO raccourcissent également les changements de matériau et de couleur, car moins de composé reste à purger. Ce n'est pas une petite économie sur une machine qui peut changer de matériau plusieurs fois par semaine.
Rien de tout cela ne fait du FIFO la bonne réponse pour chaque pièce, mais c'est généralement le cas pour les composés à paroi mince, de haute précision ou sensibles à la chaleur.
Comment juger un fournisseur de machines de moulage par injection de caoutchouc FIFO
Les fiches techniques se ressemblent, il est donc utile de comparer les fournisseurs sur les points qui déterminent réellement si la machine vous rapporte de l'argent :
- Volume d'injection et plage de poids injecté, mesurés par rapport à votre pièce la plus lourde et la plus légère, et non à votre pièce moyenne.
- Force de serrage et taille du plateau, notamment si votre moule peut accueillir des plaques à vide ou des systèmes d'éjection.
- La métallurgie des vis et des barils, et le nombre de zones de température contrôlent séparément la vis de plastification et la chambre d'injection.
- La plateforme de contrôle : stockage des recettes, surveillance du temps de durcissement, enregistrement des tendances et interface ouverte pour les données de l'installation.
- Préparation à l'automatisation, des interfaces robotiques aux signaux de convoyeur et de démoulage.
- Si le fournisseur exécutera votre propre composé et retournera des échantillons, des courbes de cycle et un chiffre réel de répétabilité du poids injecté.
- Stock de pièces de rechange, délai de réponse et documentation technique dans votre langue.
Un fournisseur qui répond à ces questions par des données plutôt que par des adjectifs est généralement celui dont la machine fonctionnera encore sans problème dans dix ans.
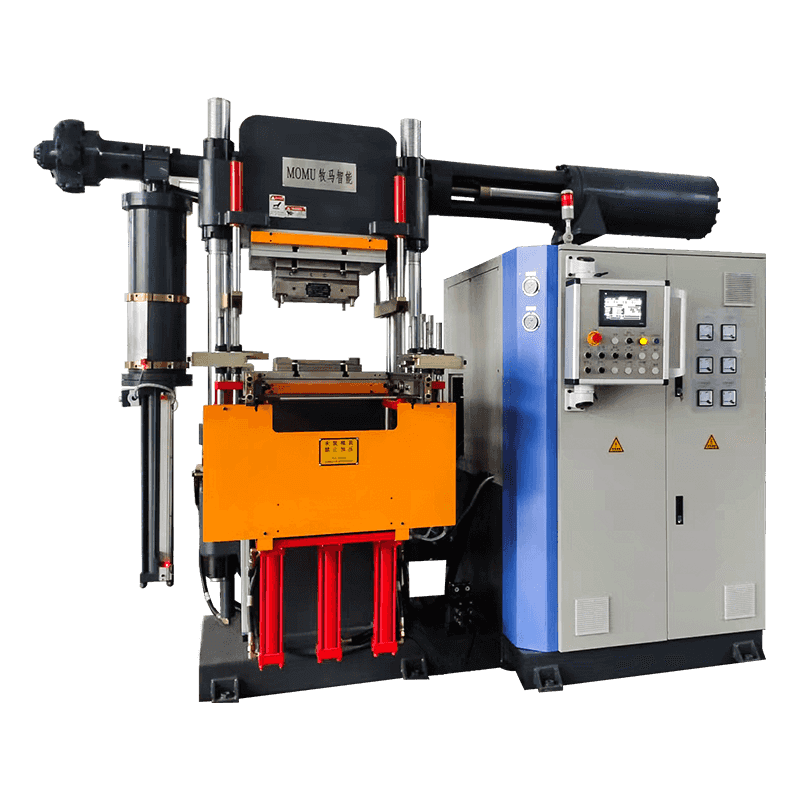
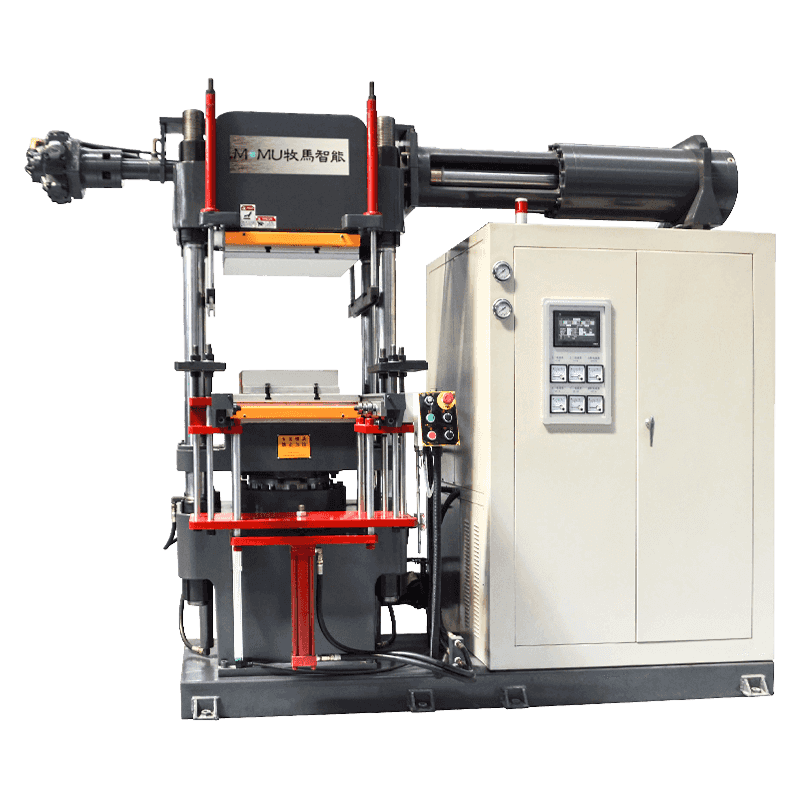
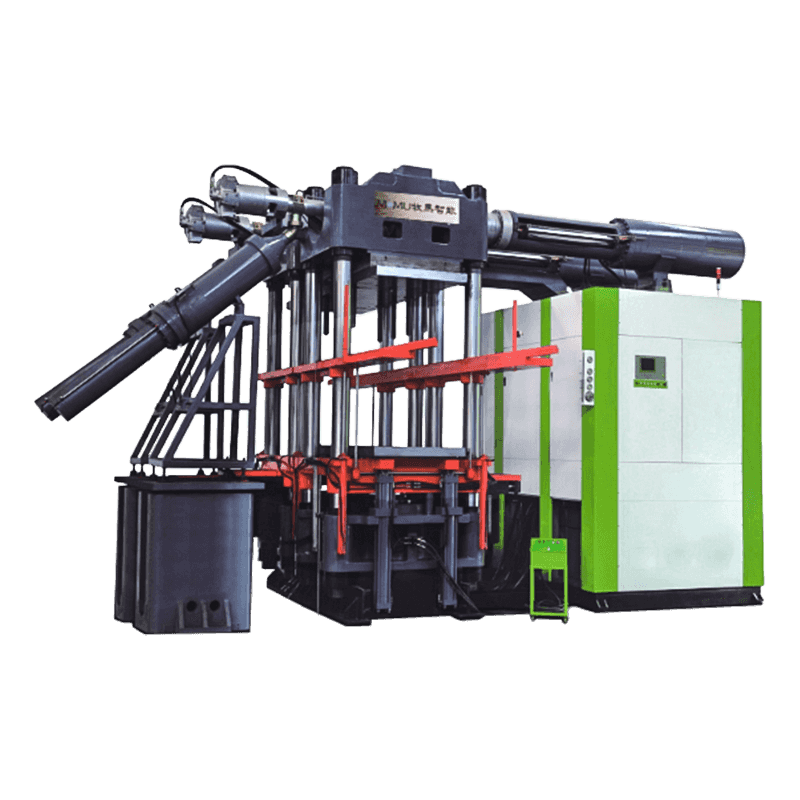
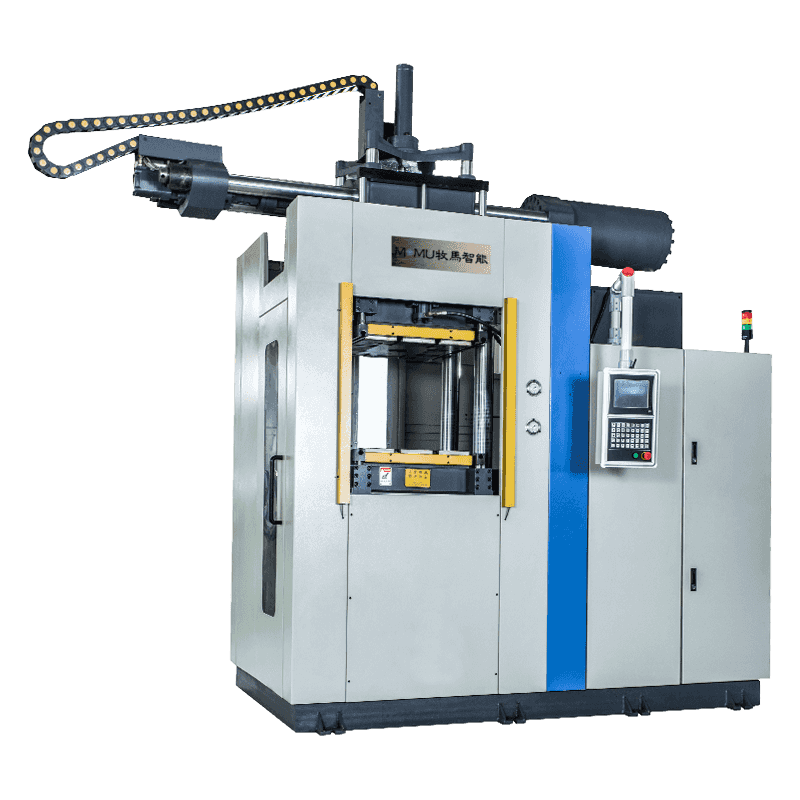 Machine de moulage par injection de caoutchouc (silicone), premier entré, premier sorti Unité d'article horizontale monocylindre TGD-100 TGD-155 TGD-210 TGD-260 TGD-330 TGD-395 TGD-440 TGD-550 Force de serrage TON 100 155 210 260 330 395 440 550 Capacité d'injection... Voir le produit →
Configurations de la machine : type vertical, horizontal et angulaire
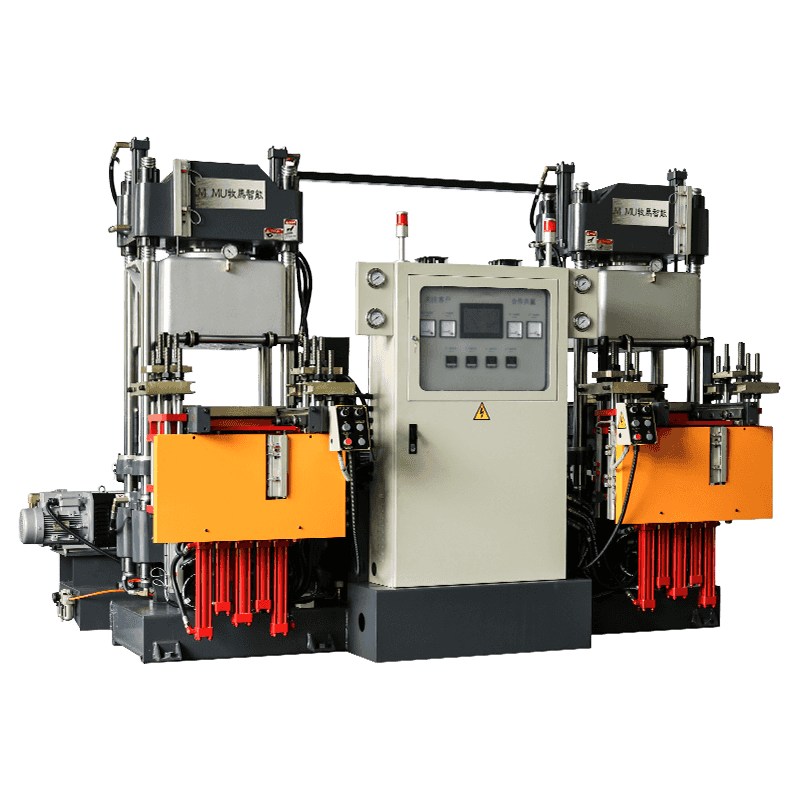
FIFO décrit le principe de l'injection ; le cadre décrit comment la machine s'intègre dans votre usine. Les machines verticales se serrent vers le bas et laissent le plateau inférieur ouvert, ce qui convient aux pièces chargées par insert, au travail multiposte et aux usines avec un espace au sol limité. Les machines horizontales offrent des plateaux plus grands et sont plus faciles à relier aux robots et au démoulage automatique. Les machines à angle vous offrent un plateau vertical accessible sans pénalité de hauteur, tandis que les machines à châssis en C sont conçues pour des produits tels que les coins de bandes d'étanchéité, où la géométrie du moule est inhabituelle.
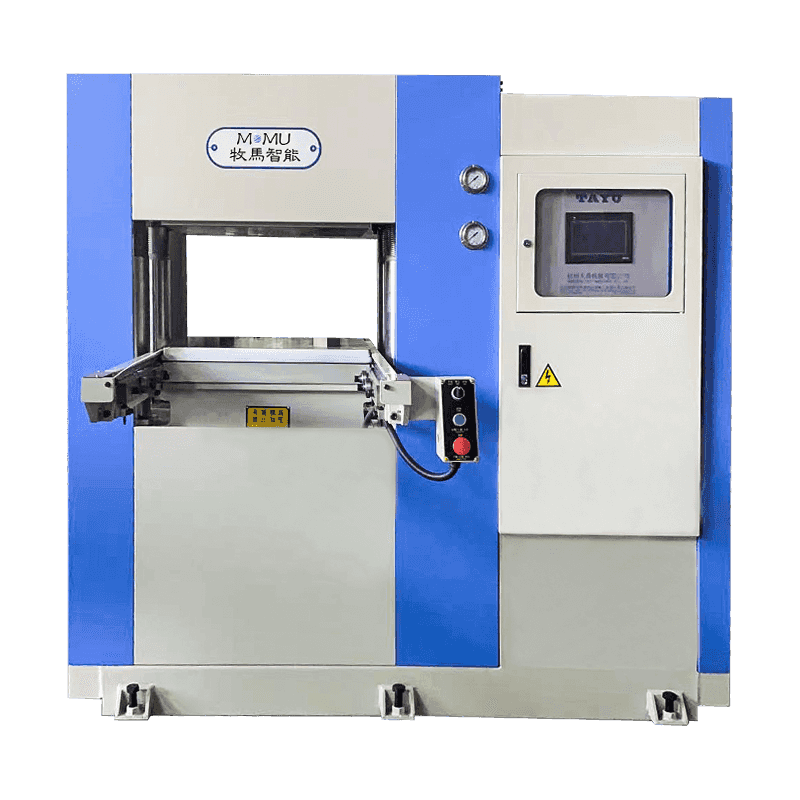
Il convient également de rappeler que l’injection n’est pas toujours la solution. Les articles en caoutchouc à section épaisse, les joints d'étanchéité et de nombreuses pièces en caoutchouc en général sont toujours produits efficacement sur des presses à compression ou des machines de vulcanisation sous vide, et un fournisseur qui vous le dit est plus utile que celui qui vend une unité d'injection pour chaque travail.
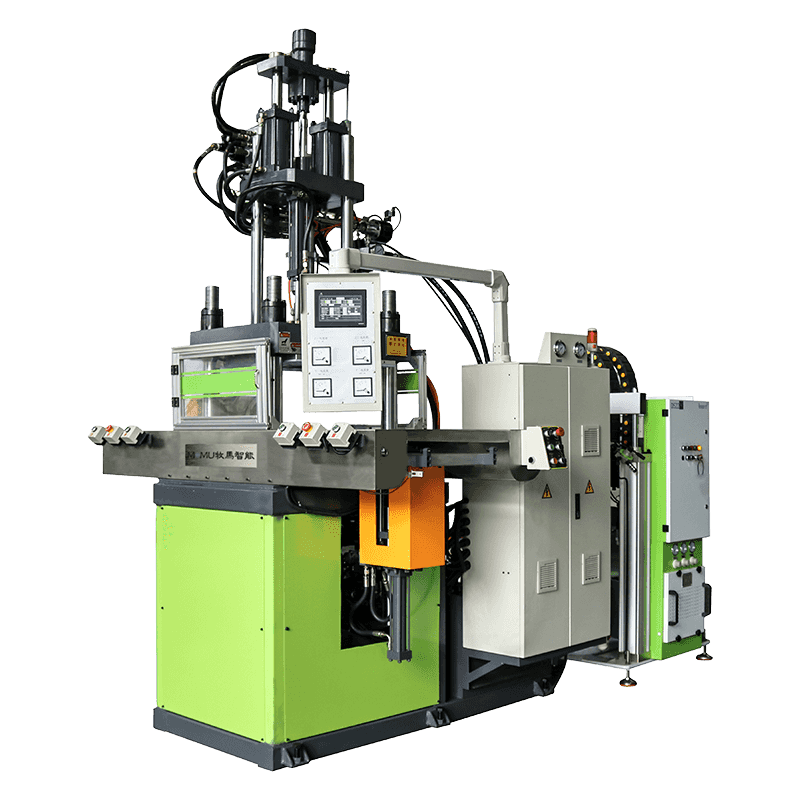
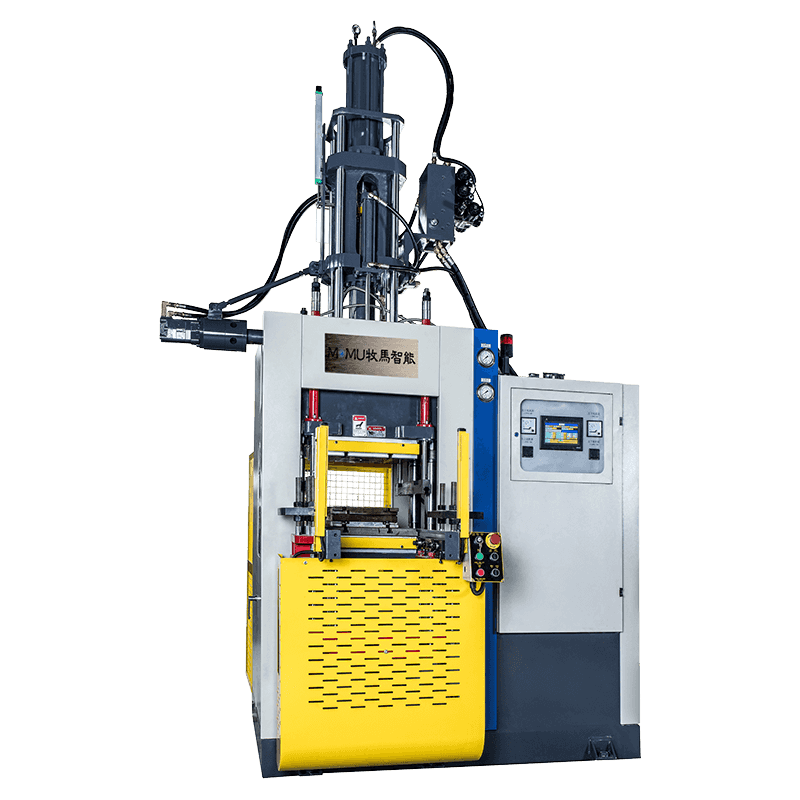 Machine de moulage par injection verticale de caoutchouc (silicone) Article Unité TRV-100 TRV-155 TRV-210 TRV-260 TRV-330 TRV-395 TRV-440 TRV-550 Force de serrage Ton 100 155 210 260 330 395 440 550 Capacité d'injection cc 300 600 1500 2000 25... Voir le produit →
Faire correspondre la machine à la pièce que vous produisez
Le meilleur point de départ pour toute comparaison de machines est la pièce elle-même. Un joint d'huile de précision, un boîtier creux en silicone à paroi mince, un coin de bande d'étanchéité en forme de C et un isolant de puissance partagent très peu de choses en termes de disposition du moule, de manipulation des inserts ou de profil de durcissement. Les isolateurs et les boîtiers creux, par exemple, nécessitent une pression d'injection contrôlée, une ventilation soignée et un serrage stable, car la section de paroi est mince et les besoins électriques ne laissent aucune place aux vides ou aux conduites d'écoulement.
Apportez des dessins, des données composées et votre temps de cycle cible à la conversation. Un fournisseur qui pose des questions sur l’épaisseur des parois et la manipulation des inserts avant de parler de prix pose les bonnes questions.
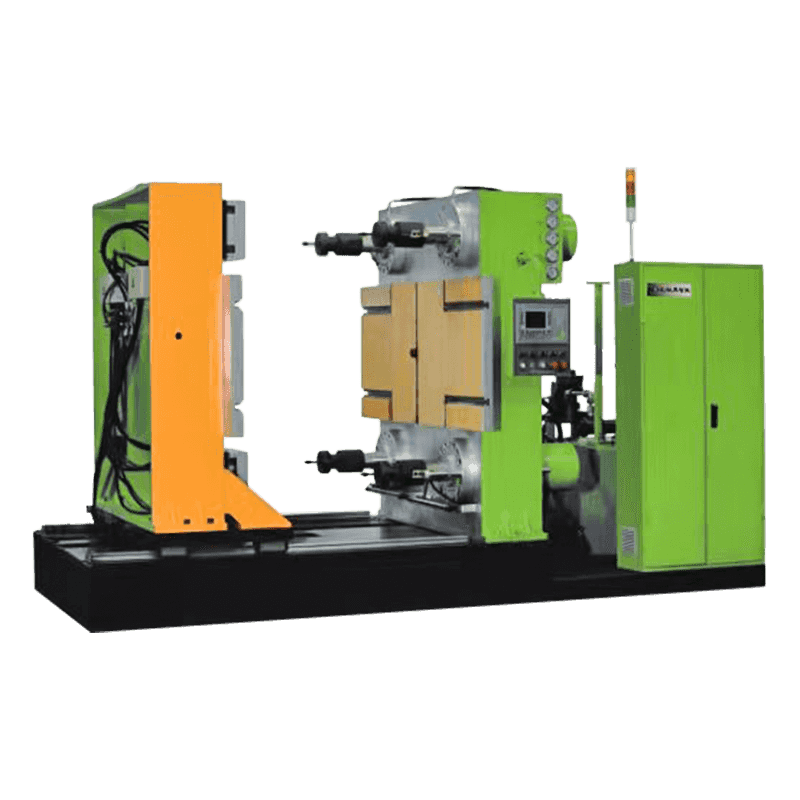
 Machine de moulage par injection spéciale pour isolateurs en silicone Article Unité TRS-330 TRS-550 TRS-1100 TRS-1300 Force de serrage Tonnes 330 550 1100 1300 Capacité d'injection cc 5000/8000 10000/13000 25000 23000*2 Taille de la plaque chauffante mm 650*120... Voir le produit →
Service, pièces de rechange et coût réel des temps d'arrêt
Une machine à mouler est un actif à long terme et la relation avec le fournisseur dure bien plus longtemps que l'achat. Un partenaire situé à quatre fuseaux horaires et qui ne peut pas expédier une vanne hydraulique ou un régulateur de température devient rapidement coûteux, quelle que soit la qualité de la machine. Renseignez-vous sur les agents locaux, le stock de pièces de rechange, les diagnostics à distance et la formation des opérateurs avant de comparer les prix.
Il convient également de se demander comment la machine se comportera une fois que votre usine passera à l’automatisation. Les mouleurs envisagent de relier les presses à lignes de production automatisées devrait aborder ce sujet lors de l'examen technique, et non après l'installation, car les signaux d'interface et la logique de sécurité sont beaucoup plus faciles à spécifier à l'avance.
Questions à poser avant de passer une commande
- Quel volume d'injection et force de serrage recommandez-vous pour ma part, et quel calcul justifie ce choix ?
- Pouvez-vous utiliser mon propre composé et envoyer des échantillons avec des données de poids et de cycle ?
- Comment la température de la chambre d'injection FIFO est-elle contrôlée et combien de zones le canon possède-t-il ?
- Combien de temps prend un changement de matériau et quelle quantité de produit de purge est perdue ?
- D'où viennent les composants hydrauliques, électriques et d'étanchéité ?
- Qu'est-ce qui est exactement inclus dans la livraison, l'installation, la mise en service et la formation ?
- Que couvre la garantie et dans quel délai les pièces de rechange peuvent-elles parvenir dans mon pays ?
Pourquoi les acheteurs travaillent avec Momu
Momu conçoit et fabrique des machines d'injection de caoutchouc, des machines d'injection de silicone, des machines de vulcanisation sous vide, des presses de vulcanisation plates et des équipements spéciaux pour BMC, silicone liquide, bandes d'étanchéité, joints d'huile et isolateurs de puissance. Nos ingénieurs travaillent avec la technologie européenne et avec des instituts de recherche, et nous construisons chaque machine autour de composants hydrauliques, électriques et d'étanchéité importés, car la stabilité et la durée de vie sont décidées par ces pièces. Plus d'un millier de clients plus tard, nous pensons toujours qu'une réponse honnête à une question technique vaut plus qu'une signature rapide, et nos agents en Asie, en Europe et en Amérique du Sud sont là pour faire fonctionner les machines.
Choisir parmi Machine de moulage par injection de caoutchouc FIFO fournisseurs se résume à trois questions : la machine peut-elle gérer mon composé, respectera-t-elle ma tolérance et le fournisseur peut-il le prendre en charge pendant la prochaine décennie ? Envoyez-nous un dessin de pièce, une fiche technique du composé et votre temps de cycle cible, et nous vous dirons clairement si une machine d'injection FIFO est la bonne réponse pour votre produit et quelle configuration nous recommandons.