Recherche

Si vous avez déjà remarqué ce léger et vif soupçon de brûlure s'échappant d'un baril chaud, vous connaissez déjà le problème. Machine d'injection FIFO est construit pour résoudre. Les composés de caoutchouc et de silicone ne sont pas comme les thermoplastiques. Ils commencent à durcir au moment où ils rencontrent la chaleur, et chaque minute supplémentaire qu'un composé passe à attendre dans un baril chaud le pousse un peu plus près d'un état dans lequel il ne s'écoulera plus comme il le devrait. FIFO, abréviation de premier entré, premier sorti, emprunte un principe à la logistique des entrepôts et l'applique à l'intérieur de l'unité d'injection : le matériau qui entre en premier dans le fût doit également être celui qui atteint le moule en premier.
Ce que signifie réellement FIFO à l’intérieur d’une machine d’injection de caoutchouc
Dans les conversations de tous les jours, le FIFO semble relever du bon sens. Dans la conception de machines, il décrit une disposition interne spécifique. Le composé entre dans la zone de plastification, est chauffé et homogénéisé, puis poussé vers l'avant dans le moule dans le même ordre d'arrivée. Rien ne traîne dans un coin du tonneau en attendant son tour.
Toutes les unités d'injection ne se comportent pas de cette façon. Dans une conception de vis alternative conventionnelle, une vis effectue deux tâches : elle plastifie le composé et l'injecte. Lorsque la vis tourne et se rétracte, du matériau s'accumule devant la pointe et une partie de ce matériau peut y rester pendant plusieurs cycles. L'avant de la vis devient un petit réservoir où le composé plus ancien est repoussé à plusieurs reprises et mélangé avec du composé frais. C’est pratique pour les constructeurs de machines et parfaitement acceptable pour de nombreux plastiques, mais le caoutchouc est beaucoup moins indulgent.
Une unité FIFO sépare les deux tâches. La plastification se produit à un endroit, l’injection à un autre, et le volume de composé qui attend entre eux reste faible et prévisible.
Comment une unité d'injection FIFO déplace le matériau, étape par étape
Parcourir un cycle rend la différence plus facile à imaginer. Sur une unité FIFO à deux étages, la séquence ressemble généralement à ceci :
- Alimentation. Le composé est aspiré dans la vis de plastification ou le poussoir et avancé sous cisaillement et température contrôlés.
- Plastifiant. La vis tourne, ramollissant et homogénéisant le composé sans le laisser approcher de la température de durcissement.
- Transfert. Le volume dosé passe dans une chambre d'injection séparée située devant un piston. Cette chambre est remplie à chaque cycle.
- Injection. Le piston avance et entraîne la totalité du tir dans la cavité d'un seul coup, de sorte que le premier matériau entrant soit le premier matériau à franchir la porte.
- Récupération. Le piston se rétracte, la vis prépare le tir suivant et le cycle redémarre avec une chambre d'injection essentiellement vide.
Étant donné que la chambre se vide à chaque tir, le temps de séjour d'une particule donnée est court, reproductible et facile à estimer, ce qui est exactement ce dont le caoutchouc sensible à la chaleur a besoin.
Unités d'injection FIFO et non-FIFO côte à côte
La différence apparaît rarement sur une plaque signalétique. Cela apparaît dans les rapports de mise au rebut, les courbes de pression dans la cavité et la fréquence à laquelle un opérateur doit purger un baril. Le tableau ci-dessous résume les points où les deux conceptions se séparent habituellement.
| Point de comparaison | Unité d'injection FIFO | Unité d'injection non FIFO |
|---|---|---|
| Temps de séjour du matériau | Court et reproductible ; chaque plan est un nouveau volume | Plus long et inégal ; le matériau près de la pointe de la vis peut rester chaud pendant plusieurs cycles |
| Risque de brûlure | Inférieur, car l'historique thermique est contrôlé | Plus élevé, surtout sur les cycles lents |
| Cohérence du poids du shot | Stable ; le piston déplace un volume défini | Peut dériver lorsque le coussinet devant la vis change |
| État de guérison à la porte | Uniforme sur tout le plan | Variable ; le matériel plus ancien est peut-être déjà en partie avancé |
| Scrap et flash | Généralement plus faible sur les pièces de grande taille ou à paroi mince | Souvent plus élevé et plus difficile à prévoir |
| Commutation et purge | Plus simple ; il reste peu de composé résiduel | Nécessite une purge complète entre les composés |
| Meilleur ajustement typique | Composés sensibles à la chaleur, longs trajets d'écoulement, pièces critiques en matière de qualité | Pièces simples à cycle court fabriquées à partir de composés robustes |
Quels composés et pièces bénéficient le plus du FIFO
Le FIFO est payant chaque fois qu'un composé a une fenêtre de sécurité étroite entre une bonne fluidité et le début du durcissement. Le caoutchouc de silicone à haute consistance, les qualités de caoutchouc naturel et nitrile avec des accélérateurs rapides et les composés remplis d'additifs sensibles à la chaleur entrent tous dans cette catégorie. Lorsque la course d'injection est lente parce qu'une pièce est grande ou que la section de paroi est mince, un cylindre non FIFO donne au matériau à l'avant de la vis des minutes supplémentaires de chaleur qu'il n'a jamais demandées. Une unité FIFO supprime cette variable.
La géométrie des pièces compte également. Les canaux longs, les outils multi-empreintes et les pièces avec une épaisseur de paroi généreuse prolongent tous le temps entre la plastification et le remplissage de la cavité. Les joints d'huile, les coins des bandes d'étanchéité, les isolants en silicone et les boîtiers creux sont de bons exemples de travaux où un historique thermique prévisible se traduit par moins de plans courts et des dimensions plus stables. La même logique s'applique à moulage par injection de caoutchouc de silicone liquide , où le matériau est encore plus sensible au temps et à la température que le caoutchouc solide.
Adaptation de l'unité à la configuration de votre machine
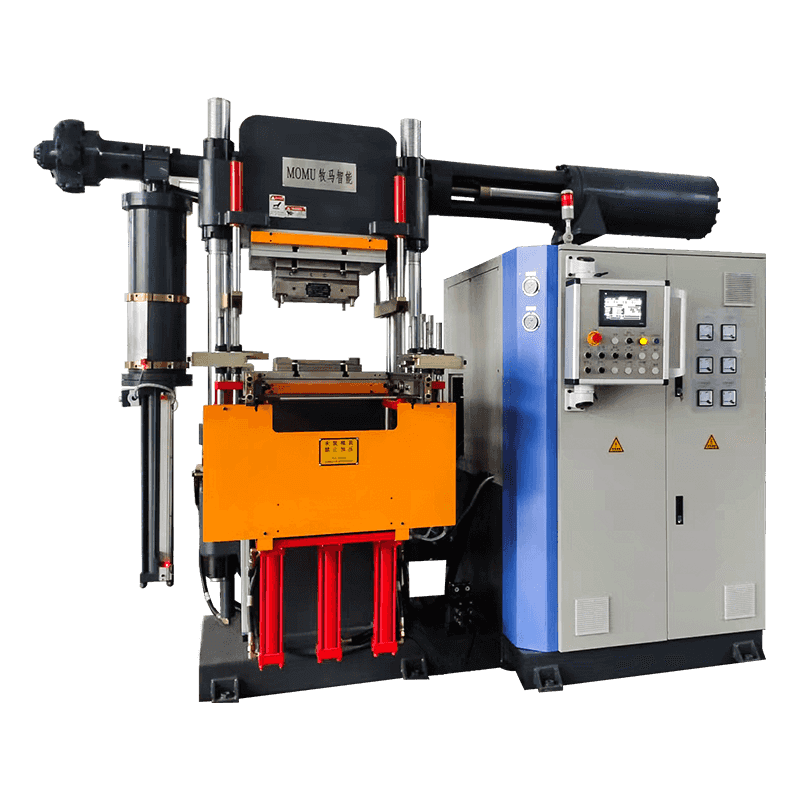
Le principe de l'injection ne représente que la moitié de la décision. La manière dont la machine est installée dans votre usine et la manière dont les pièces sont chargées déterminent souvent si une unité FIFO offre les avantages que vous attendez. Si les opérateurs chargent des inserts ou des douilles métalliques par le côté et que le moule s'ouvre horizontalement, une machine horizontale avec une unité d'injection FIFO simplifie à la fois le geste de chargement et le cheminement du matériau.
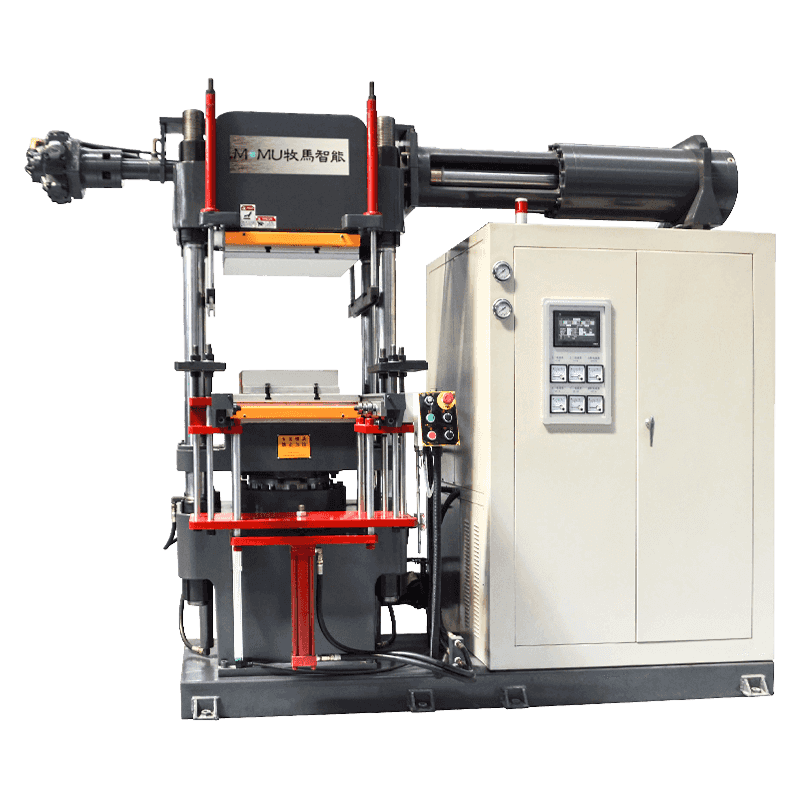 Machine de moulage par injection horizontale de caoutchouc et de silicone Machine de moulage par injection horizontale de caoutchouc et de silicone avec injection FIFO, conception à canaux froids et contrôle précis du volume d'injection pour une production automatisée de précision. Voir le produit →
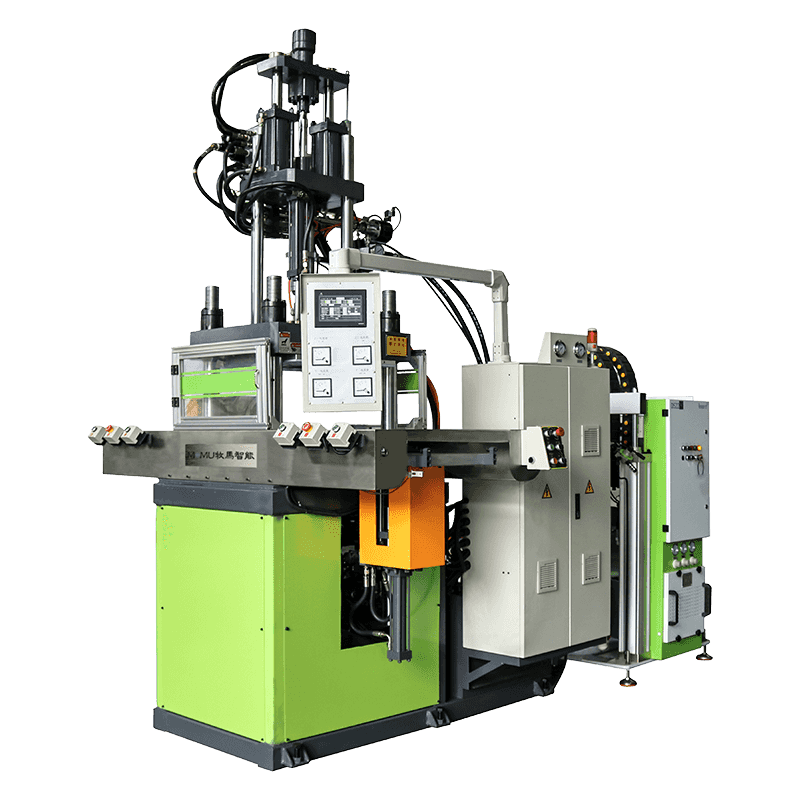
Les machines verticales conviennent aux lieux de travail où la ligne de séparation du moule doit être parallèle au sol, comme dans les productions nécessitant de nombreux inserts ou les cellules où la presse se trouve à l'intérieur d'une chaîne d'assemblage plus grande. Une unité FIFO verticale permet à la gravité de faciliter le positionnement de l'insert tout en gardant la plastification et l'injection séparées.
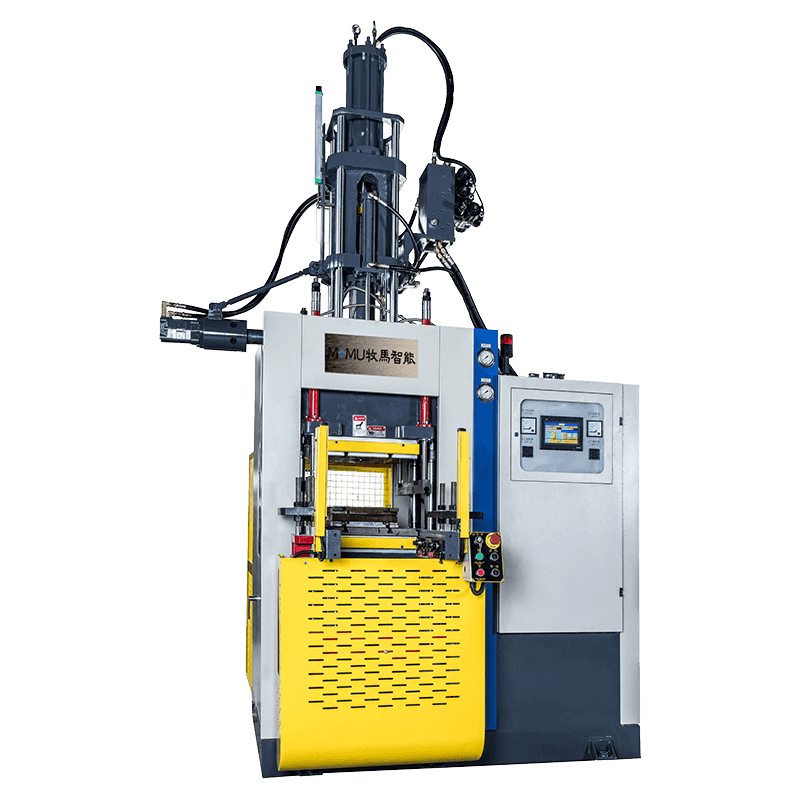 Machine de moulage par injection verticale de caoutchouc et de silicone Machine de moulage par injection verticale de caoutchouc et de silicone pour pièces complexes de précision, dotée d'une injection rapide, d'une haute pression et d'un contrôle avancé pour une production cohérente. Voir le produit →
Choisir une machine d'injection FIFO pour votre usine
Lorsque vous comparez les offres, l'unité d'injection mérite la même attention que la force de serrage et la taille du plateau. Demandez quelle quantité de composé reste dans la chambre d'injection entre les injections, combien de temps ce matériau reste chaud et comment la machine gère un cycle arrêté. Une unité qui se vide proprement après chaque tir est beaucoup plus facile à redémarrer qu'une unité qui laisse un coussin chaud derrière elle.
Il est également utile de vérifier les chiffres pratiques : volume maximum d'injection par rapport à votre pièce la plus lourde, capacité de plastification par rapport à votre temps de cycle et si les zones de contrôle de température correspondent au composé que vous utilisez le plus souvent. Ce qui se passe après la livraison est tout aussi important. Un fournisseur disposant de sa propre équipe de service et d'un réseau de pièces de rechange conservera un avantage FIFO pendant des années, tandis qu'une machine achetée uniquement sur la base du prix peut le perdre en quelques mois. C'est de là que vient notre propre approche, qui a construit des équipements d'injection de caoutchouc pour les mouleurs utilisant des composés et des familles de pièces très différents.
 Machine de moulage par injection de caoutchouc et de silicone, premier entré, premier sorti Machine de moulage par injection FIFO de caoutchouc et de silicone disponible en configurations horizontales et verticales, avec contrôle PLC en trois étapes pour une production flexible et cohérente. Voir le produit →
Des habitudes simples qui protègent l'avantage FIFO
Même l’unité d’injection la mieux conçue peut être compromise par des pratiques de routine. Quelques habitudes conservent les bénéfices intacts.
- Enregistrez le temps de séjour réel de chaque composé et examinez-le chaque fois qu'un cycle est ralenti.
- Vérifiez les températures du barillet et de la chambre avec une sonde de contact, et pas seulement avec l'écran du contrôleur.
- Purgez la chambre d'injection après un long arrêt plutôt que de pousser le premier coup dans une bonne cavité.
- Surveillez la zone d'alimentation pour éviter tout pontage, car une alimentation inégale perturbe l'ordre dans lequel le matériau entre dans le baril.
- Tenez un journal du poids des tirs par rapport au point de consigne afin que la dérive soit repérée avant qu'elle ne devienne une ferraille.
Questions que nous entendons de la part des mouleurs
Une unité FIFO est-elle toujours le meilleur choix ?
Pas automatiquement. Si vos pièces sont petites, vos cycles sont courts et votre composé tolère une large fenêtre thermique, une conception plus simple peut être parfaitement économique. Le FIFO trouve sa place lorsque le temps de séjour constitue un réel risque pour la qualité.
Une unité d’injection FIFO peut-elle faire fonctionner du silicone liquide ?
Oui, et c’est souvent la solution privilégiée. Le silicone liquide durcit rapidement à température élevée, donc limiter la durée d'attente d'un volume mesuré dans une chambre chaude vous donne une fenêtre de traitement plus large et un remplissage de cavité plus cohérent.
Le FIFO est-il utile lorsque la machine alimente une ligne automatisée ?
C’est le cas, car l’automatisation supprime l’opérateur qui remarquait auparavant un cycle lent ou une augmentation du poids de la poudre. Un comportement matériel prévisible devient la seule garantie, ce qui explique en partie intégrer des équipements de moulage de caoutchouc dans des lignes de production automatisées récompense les machines avec des temps de séjour courts et reproductibles.
Le FIFO n’est pas un label marketing ; c'est une description de la façon dont le matériau se déplace dans une machine, et c'est quelque chose que vous pouvez vérifier avec un chronomètre et une sonde de température. Si votre processus actuel lutte contre les brûlures, les tirs courts ou les poids qui varient de quelques grammes à chaque quart de travail, l'unité d'injection est un point de départ raisonnable pour commencer à chercher. Dites-nous ce que vous moulez et comment se déroulent vos cycles, et nous vous aiderons à juger si une machine à injection FIFO est la bonne réponse pour votre sol, ou si votre argent serait mieux dépensé ailleurs.